Stal ciągniona czy walcowana? Przy wyborze pręta do obróbki porównaj gatunek, stan dostawy, tolerancję wymiaru i wymagania gotowej części. Pręt ciągniony może ogranicz...
Stal ciągniona czy walcowana? Przy wyborze pręta do obróbki porównaj gatunek, stan dostawy, tolerancję wymiaru i wymagania gotowej części. Pręt ciągniony może ograniczyć ilość materiału do usunięcia, ale nie jest automatycznie gotowym wałkiem pasowanym. Pręt walcowany na gorąco warto rozważyć, gdy cała powierzchnia będzie obrabiana i przewidziano odpowiedni naddatek.
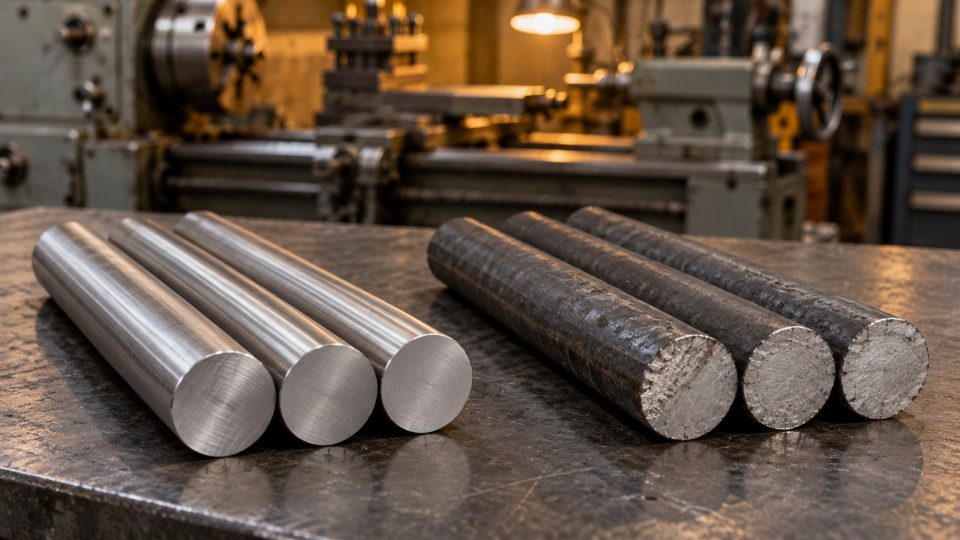
Ten poradnik porównuje okrągłe pręty ciągnione z prętami walcowanymi na gorąco. Nie dotyczy wszystkich odmian walcowania. Ilustracja pokazuje przykładowy wygląd powierzchni; na podstawie zdjęcia nie można potwierdzić gatunku, tolerancji ani stanu dostawy konkretnej partii.
Czym różni się pręt ciągniony od walcowanego na gorąco?
Podczas ciągnienia materiał oczyszczony ze zgorzeliny przechodzi przez ciągadło i jest odkształcany na zimno. Przekrój zmniejsza się bez usuwania metalu przez skrawanie. Materiałem wyjściowym może być pręt wcześniej walcowany na gorąco — oba określenia mogą więc opisywać kolejne etapy jego produkcji.
Wyrób ciągniony ma zazwyczaj gładszą powierzchnię i większą dokładność wymiarową niż wyrób walcowany na gorąco. Przy zamówieniu rozstrzygają jednak parametry dostawy. Jasna powierzchnia sama nie dowodzi ciągnienia: pręty mogą być również łuszczone, toczone lub szlifowane.
Pręt ciągniony — kiedy go rozważyć?
Gdy potrzebujesz półfabrykatu o określonej tolerancji i chcesz ograniczyć obróbkę powierzchni. Sprawdź dopuszczalne odchyłki, prostoliniowość i stan powierzchni. Nawet dokładna średnica wyjściowa nie gwarantuje spełnienia wszystkich wymagań wałka z rysunku.
Pręt walcowany na gorąco — kiedy go rozważyć?
Gdy przewidziano toczenie zewnętrznej powierzchni i wystarczający zapas materiału. Oceń zakres dopuszczalnych wymiarów, geometrię, zgorzelinę i inne nierówności. Nie licz naddatku wyłącznie od nominalnej średnicy podanej w nazwie.
Czy „ciągniona” oznacza konkretny gatunek stali?
Nie. Gatunek i sposób wykonania to odrębne dane. C45, S235 czy inny gatunek wskazany w dokumentacji nie zastępuje informacji o stanie dostawy, tolerancji i obróbce cieplnej. Nie zamieniaj gatunku wymaganego na rysunku tylko dlatego, że inny pręt ma gładszą powierzchnię.
Nie ma też jednej wytrzymałości, twardości ani spawalności wspólnej dla wszystkich prętów ciągnionych. Te właściwości ocenia się dla konkretnego materiału i jego stanu.
Czy każdy pręt ciągniony ma tolerancję h9?
Nie — „ciągniony” nie oznacza automatycznie „h9”. Dostępne są różne klasy tolerancji. Wymaganą klasę trzeba znaleźć w specyfikacji wybranego wariantu lub potwierdzić przed zakupem, zamiast dopisywać ją na podstawie fotografii.
Tolerancja średnicy nie potwierdza sama w sobie chropowatości, prostoliniowości i gotowego pasowania. Jeśli pręt oraz wałek na rysunku mają nominalnie 20 mm, nadal trzeba porównać dopuszczalne wymiary i pozostałe wymagania. Zbieżność liczby nominalnej nie wystarcza do pominięcia obróbki.
Jak sprawdzić pręt przed toczeniem?
- Zacznij od rysunku części. Zapisz średnicę końcową, tolerancję, wymaganą powierzchnię i geometrię. Oddziel je od wymiarów półfabrykatu.
- Sprawdź dane dostawy. Ustal gatunek, stan materiału, tolerancję średnicy i wymagania prostoliniowości. Sam wymiar nominalny nie określa całego zakresu dopuszczalnych wymiarów.
- Obejrzyj powierzchnię. Zwróć uwagę na zgorzelinę, korozję, rysy i uszkodzenia. Ich głębokości nie można wyznaczyć z koloru materiału.
- Zmierz średnicę w kilku przekrojach i kierunkach. Dobierz przyrząd oraz jego dokładność do ocenianej tolerancji. Do małych odchyłek sama suwmiarka może być niewystarczająca. Zanotuj miejsca i wyniki pomiarów.
- Oceń zapas materiału na całej obrabianej długości. Pojedynczy pomiar średnicy nie potwierdza, że po toczeniu uzyskasz pełną powierzchnię w każdym miejscu.
To kontrola wstępna służąca planowaniu obróbki, nie normowa procedura odbioru partii. Dla wymagań odbiorowych uzgodnij metodę pomiaru i kryteria akceptacji.
Naddatek na toczenie — średnica a promień
Przykład z jawnymi założeniami: rozważamy prosty, okrągły przekrój o zmierzonej średnicy 21,60 mm i docelowej średnicy 20,00 mm. Różnica średnic wynosi 1,60 mm. Przy współosiowym toczeniu daje to 0,80 mm materiału do usunięcia na promieniu: (21,60 − 20,00) / 2 = 0,80 mm.
To przykład geometryczny, a nie zalecany naddatek ani parametry produktu NERON. Nie uwzględnia krzywizny, owalności, uszkodzeń powierzchni i wymagań wykańczania. Właściwy zapas ustala się dla rzeczywistego pręta i procesu.
Dlaczego dokładny pręt może zmienić geometrię po obróbce?
Odkształcanie na zimno może pozostawiać naprężenia własne, których uwalnianie podczas skrawania wpływa na kształt elementu. Nie oznacza to, że każdy pręt ciągniony się wygnie. Znaczenie mają wcześniejsza obróbka, materiał, smukłość części i sposób usuwania metalu.
Przy wymagającej geometrii uwzględnij kontrolę po obróbce zgrubnej. Parametry prostowania i obróbki cieplnej powinny wynikać z technologii części, a nie wyłącznie z ogólnego poradnika.
Co podać przy zamówieniu pręta?
- gatunek stali i wymagany stan dostawy;
- kształt przekroju, średnicę oraz długość;
- tolerancję wymiaru, wymagania geometrii i powierzchni;
- planowaną obróbkę oraz wymagania gotowej części;
- normę wyrobu z wydaniem i potrzebny dokument materiałowy.
ISO 683-7:2023 opisuje warunki dostawy określonych stalowych wyrobów jasnych, m.in. ciągnionych, łuszczonych lub toczonych i dodatkowo szlifowanych. Nie obejmuje wyrobów jasnych ze stali nierdzewnej. Sam numer normy nie potwierdza zgodności konkretnej pozycji — sprawdź dokumentację dostawy.
W NERON sprawdź pręty stalowe okrągłe ciągnione. Przykład drugiej postaci półfabrykatu znajdziesz na karcie okrągłego pręta gorącowalcowanego. Te odnośniki nie oznaczają, że różne gatunki można stosować zamiennie. Jeśli brakuje wymaganej tolerancji lub stanu dostawy, skontaktuj się z NERON przed zamówieniem i przekaż wymagania części.
Powiązane artykuły
Rury bezszwowe – fundament wymagających systemów przemysłowych
W nowoczesnym przemyśle każdy detal ma znaczenie – od materiałów konstrukcyjnych po precyzję wykonania. W środowiskach przemysłowych stosowanie odpowiednich komponentó...
Czytaj artykuł · 5 min
Stal 40H / 1.7035 / 41Cr4 – stal do ulepszania cieplnego
41Cr4, numer materiału 1.7035 i dawne polskie oznaczenie 40H spotkasz przy stali do ulepszania cieplnego. Sama nazwa nie mówi jednak, jaką twardość i wytrzymałość ma k...
Czytaj artykuł · 4 min
Śruba 8.8 czy 10.9? Różnice, oznaczenia i zasady zamiany
Śruba klasy 10.9 ma wyższe nominalne parametry wytrzymałości niż śruba 8.8. Nie oznacza to jednak, że można je dowolnie zamieniać. Przy wyborze trzeba sprawdzić także ...
Czytaj artykuł · 5 min