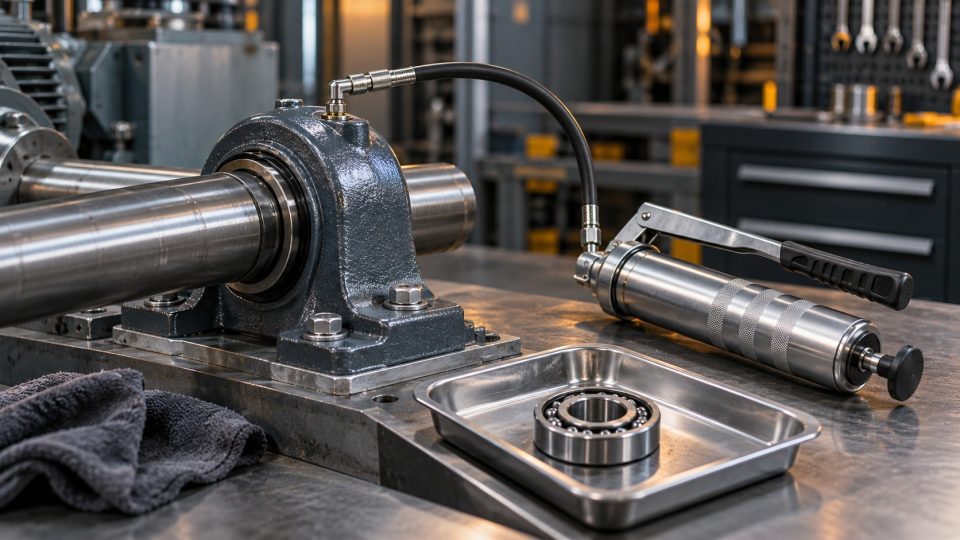
Wie werden Lager geschmiert? Eine korrekte Lagerschmierung hat drei Aufgaben: zusammenwirkende Oberflächen durch einen Ölfilm trennen, Reibung und Verschleiß verringer...
Wie werden Lager geschmiert?
Eine korrekte Lagerschmierung hat drei Aufgaben: zusammenwirkende Oberflächen durch einen Ölfilm trennen, Reibung und Verschleiß verringern sowie den Innenraum vor Korrosion und Verunreinigungen schützen. Der Kauf eines guten Fetts allein genügt nicht. Die Lebensdauer der Lagerstelle hängt auch von Grundölviskosität, Verdickerart, Schmierstoffmenge, Zuführungsart, Nachschmierintervall und Sauberkeit bei der Wartung ab. Sowohl zu wenig als auch zu viel Fett kann Temperaturanstieg und vorzeitigen Ausfall verursachen.
Die Auswahl muss auf Maschinendaten beruhen und nicht auf einer allgemeinen Empfehlung wie zwei Pumpenhübe pro Monat. Benötigt werden Lagerbauart und -maße, Drehzahl, Belastung, Ringtemperatur, Wellenlage, Umgebungsbedingungen und Gehäuseabdichtung. Besondere Vorsicht erfordern werkseitig abgedichtete Lager und BRL-Hochtemperaturkonstruktionen, da das beliebige Hinzufügen unverträglichen Fetts die Betriebsbedingungen verschlechtern statt verbessern kann.
Das Wichtigste im Überblick
Thema Praktische Regel Häufigstes Risiko |
Thema Praktische Regel Häufigstes Risiko |
Thema Praktische Regel Häufigstes Risiko |
Thema Praktische Regel Häufigstes Risiko |
Thema Praktische Regel Häufigstes Risiko |
Thema Praktische Regel Häufigstes Risiko |
Warum benötigt ein Lager Schmierung?
In einem Wälzlager belasten Kugeln oder Rollen die Laufbahnen auf einer kleinen Fläche. Trotz scheinbar glatter Bearbeitung besitzt Metall mikroskopische Unebenheiten. Eine geeignete Ölschicht begrenzt deren direkten Kontakt. Schmierfett dient als Ölträger: Der Verdicker hält es nahe der Arbeitszone und das Grundöl wird in der zur Filmbildung benötigten Menge freigesetzt.
Fett verringert auch Gleitreibung im Käfig, schützt Stahl vor Feuchtigkeit und kann die Gehäuseabdichtung unterstützen. Es sollte jedoch nicht den gesamten Freiraum einer schnelllaufenden Lagerstelle blockieren. Beim Anlauf verteilen die Wälzkörper den Schmierstoff und verdrängen Überschüsse aus der aktiven Zone. Kann sich das Fett nicht verlagern, wird es intensiv gewalkt, wodurch Widerstandsmoment und Temperatur steigen.
Fehlerhafte Schmierung verursacht ähnliche Symptome wie andere Störungen: Geräusche, Schwingungen, Erwärmung, Leckage oder veränderte Schmierstofffarbe. Vor dem Nachschmieren müssen deshalb übermäßiges Übermaß, Fluchtungsfehler, beschädigte Dichtungen, Verunreinigungen und Überlastung ausgeschlossen werden. Fettzugabe zu einem falsch montierten Lager beseitigt die Ursache nicht.
Fett oder Öl — was sollte gewählt werden?
Fett ist die häufigste Lösung, da es in der Lagerstelle bleibt, die Abdichtung vereinfacht und den Wartungsbedarf verringert. Es eignet sich für viele Motoren, Ventilatoren, Pumpen, Rollen und Fördereinheiten. Öl ist bei sehr hohen Drehzahlen günstig, wenn Wärme abgeführt, Verunreinigungen im Kreislauf entfernt oder mehrere Bauteile über ein gemeinsames System geschmiert werden müssen.
Die Entscheidung hängt von der Maschinenkonstruktion ab. Öl darf nicht allein zur Leckageunterbindung durch Fett ersetzt und Fett nicht ohne konstruktive Auslegung mit Öl verdünnt werden. Ein Ölsystem benötigt geeigneten Füllstand, Durchfluss, Filtration und Entlüftung. Ein Fettsystem erfordert dagegen eine kontrollierte Menge, Kanäle zur Zuführung frischen Schmierstoffs an die richtige Stelle und einen Abflussweg für altes Fett.
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Betriebsbedingungen Häufigster Auswahlansatz Was vor der Entscheidung zu prüfen ist |
Wie wird Lagerfett ausgewählt?
Grundölviskosität
Die Viskosität sollte die Filmbildung bei Betriebstemperatur ermöglichen. Hohe Temperatur und hohe Drehzahl verringern die beim Anlauf benötigte Viskosität, der Film muss jedoch weiterhin die Belastung tragen. Zu viskoses Öl erhöht die Widerstände einer schnelllaufenden Maschine. Zu dünnflüssiges Öl trennt möglicherweise die Oberflächen einer langsamen, stark belasteten Lagerstelle nicht. Die Auswahl muss für die tatsächlich erreichte Lagertemperatur und nicht für die Temperatur im Lagerraum erfolgen.
Verdicker und Konsistenz
Der Verdicker bestimmt Fettstruktur, mechanische Stabilität und Verhalten bei Wasser- und Temperatureinwirkung. Verbreitet sind Lithium- und Lithiumkomplexfette. In Spezialanwendungen finden sich unter anderem Polyharnstoff- und Calciumkomplexverdicker sowie Produkte auf PFPE-Basis. Die NLGI-Klasse beschreibt die Konsistenz und nicht die Qualität. Ein sehr weicher Schmierstoff fließt leichter, ein härterer verbleibt in manchen Gehäusen besser. Die Auswahl hängt von Konstruktion und Zuführungsart ab.
Additive und Werkstoffverträglichkeit
Verschleißschutz-, Antioxidations-, Korrosionsschutz- und EP-Additive können den Betrieb unter bestimmten Bedingungen verbessern. Nicht jedes Paket eignet sich jedoch für jede Drehzahl, Temperatur, jeden Käfig oder jede Dichtung. Fett mit Molybdändisulfid kann bei bestimmten langsamen und belasteten Mechanismen sinnvoll sein, sollte aber nicht automatisch für ein schnelllaufendes Präzisionslager gewählt werden.
Fettverträglichkeit
Vor einem Produktwechsel muss die Verträglichkeit von Grundöl, Verdicker und Additiven geprüft werden. Zwei einzeln geeignete Rezepturen können nach dem Mischen erweichen, verhärten, sich entmischen oder ihre Temperaturbeständigkeit verlieren. Ist die Verträglichkeit nicht bestätigt, ist ein kontrollierter Wechsel sicherer: alten Schmierstoff gemäß Maschinenanleitung entfernen, Lagerstelle reinigen und mit dem vorgesehenen Produkt befüllen.
Wie viel Fett sollte einem Lager zugeführt werden?
Die genaue Menge hängt von Freiraum in Lager und Gehäuse, Drehzahl und Abdichtungsart ab. Bei der Erstmontage sollte Fett Wälzkörper, Laufbahnen und Käfig bedecken. In schnelllaufenden Maschinen bleibt jedoch ein Teil des Freiraums zur Schmierstoffverlagerung frei. Eine vollständige Füllung kann bei sehr langsamen Mechanismen sinnvoll sein, wenn das Fett auch Verunreinigungen fernhalten soll, erfordert jedoch eine konstruktive Bestätigung.
Hersteller schätzen Nachschmiermengen anhand von Zusammenhängen mit Lageraußendurchmesser und -breite. Das Ergebnis ist jedoch weder eine allgemeine Erstfüllmenge noch eine Erlaubnis zur vollständigen Gehäusefüllung. Zu berücksichtigen sind Schmierkanallage, Abflussweg, vorhandene Schmierstoffmenge und Betriebsbedingungen. Am besten werden Gramm und nicht Fettpressenhübe verwendet. Ein Pumpenhub kann je nach Werkzeugmodell, Temperatur und Gegendruck unterschiedliche Volumina fördern.
Nach Befüllung oder Nachschmierung sind Temperatur und Schwingungen zu beobachten. Ein kurzzeitiger mäßiger Temperaturanstieg kann bei der Schmierstoffverteilung auftreten. Ein länger anhaltender Aufwärtstrend ist jedoch ein Alarmsignal. Er darf nicht ohne Diagnose durch weitere Fettzugabe ausgeglichen werden.
Wie wird ein Lager Schritt für Schritt richtig nachgeschmiert?
- Lager und Fett identifizieren. Bezeichnung, Schmierplan, bisheriges Produkt und empfohlene Menge prüfen.
- Maschinenzustand beurteilen. Vor Arbeitsbeginn Temperatur, Geräusche, Schwingungen und mögliche Leckagen notieren.
- Schmierstelle reinigen. Staub und altes Fett vom Schmiernippel entfernen, damit keine Verunreinigungen eingepresst werden.
- Abflussweg bestätigen. Hat das Gehäuse eine Ablassschraube, gemäß Maschinenanleitung vorgehen, damit alter Schmierstoff austreten kann.
- Abgemessene Menge zuführen. Langsam in kleinen Mengen schmieren und dabei Gegendruck und Verhalten der Lagerstelle kontrollieren.
- Dichtungen nicht durch Druck beschädigen. Ein plötzlicher Widerstandsanstieg kann einen verstopften Kanal oder Überfüllung bedeuten.
- Starten und beobachten. Temperatur, Geräusche und Leckagen während der Stabilisierung kontrollieren.
- Maßnahme dokumentieren. Datum, Produkt, Menge, Maschinenzustand und ausführende Person dokumentieren.
Viele Gehäuse werden während des Betriebs nachgeschmiert, weil die rotierenden Teile frischen Schmierstoff verteilen. Dies ist jedoch keine allgemeine Sicherheitsregel für jede Maschine. Liegt der Schmiernippelzugang im Bewegungsbereich, kann die Schmierung einen Stillstand, eine Energiesperre oder einen automatischen Spender erfordern. Vorrang haben Herstelleranleitung und Sicherheitsverfahren des Betriebs.
Wie wird das Nachschmierintervall festgelegt?
Das Intervall hängt von Lagerbauart und -maßen, Drehzahl, Belastung, Temperatur, Wellenlage, Schwingungen, Stößen und Verunreinigungen ab. Der Katalogausgangswert setzt meist bestimmte Referenzbedingungen voraus. Höhere Temperatur, senkrechte Welle, starke Schwingungen, Feuchtigkeit oder Staub können Korrekturen erfordern. Bei Baugruppen mit mehreren Lagern wird häufig das Intervall der anspruchsvollsten Stelle gewählt.
Nachgeschmiert werden sollte, bevor das vorhandene Fett seine Eigenschaften verliert. Zu lange Intervalle führen zu Schmierstoffmangel, Öloxidation und Korrosion. Zu kurze Intervalle bei unveränderter Menge überfüllen das Gehäuse allmählich. Bewährt ist die Verbindung des Zeitplans mit der Beobachtung von Temperatur-, Schwingungs-, Ultraschall- und Leistungsaufnahmetrends sowie dem Aussehen des austretenden Schmierstoffs.
Ein automatischer Spender hilft, regelmäßig kleine Mengen zuzuführen, erfordert aber eine Einstellung der Förderleistung, die Kontrolle freier Leitungen und die Berücksichtigung der Umgebungstemperatur. Lange Leitungen und zähes Fett erhöhen die Widerstände. Automatisierung ersetzt nicht die Kontrolle, ob der Schmierstoff das Lager tatsächlich erreicht.
Einfluss von Temperatur, Drehzahl, Belastung und Umgebung
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Faktor Einfluss auf die Schmierung Praktische Maßnahme |
Standardlager, Lagerluft C3/C4 oder Hochtemperaturausführung?
Ein Standardlager genügt, wenn Ringtemperatur, Drehzahl und Belastung innerhalb der Katalogparameter liegen und Fett und Dichtungen über die geforderte Dauer funktionsfähig bleiben. Erhöhte Gehäusetemperatur erfordert nicht automatisch eine Sonderausführung. Sie muss gemessen und ihre Wärmequelle bestimmt werden: Fertigungsprozess, Reibung, zu viel Fett oder Montagefehler.
C3 und C4 bedeuten eine gegenüber Normal vergrößerte Lagerluft. Größere Lagerluft kann eine Übermaßpassung und die Ausdehnung des Innenrings ausgleichen, der wärmer als der Außenring sein kann. Sie ist jedoch weder Fettklasse noch Garantie für Temperaturbeständigkeit. C3 wird teilweise in Motoren und Ventilatoren gewählt, C4 bei einer noch stärker erwarteten Lagerluftverringerung. Die Auswahl sollte auf einer Betriebsspielberechnung beruhen, da zu große Lagerluft Geräusche, Schwingungen und Wellenverlagerungen erhöhen kann.
Ein Hochtemperaturlager wird benötigt, wenn gewöhnlicher Stahl, Dichtung oder Fett nicht die erwartete Lebensdauer bieten und eine größere Lagerluft allein das Problem nicht löst. Dann wird eine vollständige Variante ausgewählt: Werkstoff, Oberflächenbehandlung, Lagerluft, Abdeckungen und Werksschmierung. Zugleich ist die zulässige Drehzahl zu prüfen, die bei sehr heißen Ausführungen deutlich niedriger als bei einem gleich großen Standardlager sein kann.
Wie werden BRL-Hochtemperaturlager geschmiert?
Die BRL-Reihen ENC150, ENC200, ENC250, ENC270C, ENC270CL und ENC330 werden mit einer auf ihre Wärmeklasse abgestimmten Schmierlösung geliefert. Sie sollten nicht als leeres Gehäuse betrachtet werden, das mit beliebigem Hochtemperaturfett befüllt werden kann. Schmierstoffwechsel, Nachschmierung oder Reinigung erfordern eine Bestätigung für die konkrete Bezeichnung und die Betriebsbedingungen.
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
BRL-Reihe Werkseitige Schmierlösung und Ausführung Wartungsfolgerung |
In der BRL-Dokumentation erscheint die kurz als ENC270 bezeichnete Ausführung als ENC270C, daneben steht ENC270CL. Die unterschiedlichen Buchstaben sind keine Kosmetik. Sie kennzeichnen unterschiedliche Schmierung und Drehzahleignung. Je höher die Nenntemperatur, desto wichtiger werden Drehzahlbeschränkungen, Ausdehnungskontrolle und die Vermeidung von Schmierstoffverunreinigungen.
Häufige Fehler bei der Lagerschmierung
- Fettzufuhr ohne Mengenmessung. Fettpressenhübe sind ohne kalibriertes Werkzeug keine zuverlässige Einheit.
- Überfüllung des Gehäuses. Zu viel Fett erhöht Widerstände, Temperatur und das Risiko von Dichtungsschäden.
- Mischen unbekannter Produkte. Die Farbe erlaubt keine Beurteilung chemischer Verträglichkeit oder Parameter.
- Verschmutzter Schmiernippel. Ein einziges in die Lagerstelle eingepresstes abrasives Partikel kann einen Laufbahnschaden auslösen.
- Nachschmieren als Reaktion auf jede hohe Temperatur. Die Ursache kann bereits zu viel Fett, fehlende Lagerluft oder ein Fluchtungsfehler sein.
- Nichtbeachtung des Abflusses. Frischer Schmierstoff hat keinen Platz, wenn altes Fett in einem vollen Gehäuse eingeschlossen bleibt.
- Dasselbe Intervall für alle Maschinen. Temperatur, Drehzahl und Verunreinigungen verändern die Fettlebensdauer erheblich.
- Eigenmächtiges Öffnen abgedichteter Lager. Es kann die Dichtung beschädigen und Schmutz einbringen.
Symptome fehlerhafter Schmierung
Schmierstoffmangel verursacht häufig stärkere hochfrequente Geräusche, instabile Temperatur und beschleunigten Laufbahnverschleiß. Ein Überschuss kann nach der Wartung einen schnellen Temperaturanstieg, Fettaustritt durch Dichtungen und erhöhte Leistungsaufnahme verursachen. Dunkles Fett bedeutet nicht immer einen Ausfall, da es Additive oder Oxidationsprodukte enthalten kann. Metallischer Glanz, Wasser, harte Klumpen oder Überhitzungsgeruch erfordern jedoch eine Analyse.
Die Beurteilung sollte mehrere Signale verbinden. Ein einzelner Temperaturwert zeigt nicht, ob Fett, Belastung oder Montage das Problem ist. Die meisten Informationen liefert ein Trend zusammen mit Schwingungs- und Ultraschallmessungen sowie Schmierstoffsichtprüfung. Steigt die Temperatur schnell oder treten metallische Geräusche auf, muss die Maschine gemäß Verfahren stillgesetzt und die Lagerstelle geprüft werden.
FAQ — Lagerschmierung
1. Wie oft müssen Lager geschmiert werden?
Es gibt kein einheitliches Intervall. Es hängt von Lagerbauart und -maßen, Drehzahl, Belastung, Temperatur, waagerechter oder senkrechter Wellenlage, Schwingungen und Verunreinigungen ab. Herstellerempfehlungen sollten genutzt und der Zeitplan anhand der Betriebstrends angepasst werden.
2. Darf das gesamte Gehäuse mit Fett gefüllt werden?
Bei schnelllaufenden Anwendungen erhöht eine vollständige Füllung meist das Walken und die Temperatur. Bei manchen sehr langsamen, stark verschmutzten Mechanismen kann sie geeignet sein, jedoch nur nach konstruktiver Bestätigung.
3. Wie viel Fett liefert ein Fettpressenhub?
Das hängt von Werkzeug, Hub, Schmierstofftemperatur und Gegendruck ab. Die Fettpresse sollte kalibriert werden, indem die mit einer festgelegten Zahl vollständiger Hübe geförderte Menge gewogen wird. Die Lagermenge wird am besten in Gramm angegeben.
4. Dürfen gleichfarbige Fette gemischt werden?
Nein. Die Farbe bestätigt keine Verträglichkeit. Grundöl, Verdicker, NLGI-Klasse, Additive und Temperaturbereich müssen verglichen werden. Fehlen Daten, ist ein kontrollierter Wechsel vorzunehmen.
5. Müssen 2RS-Lager nachgeschmiert werden?
Viele 2RS-Lager sind werkseitig für ihre vorgesehene Einsatzdauer geschmiert und besitzen kein Nachschmiersystem. Es gibt Ausnahmen. Deshalb sind die Unterlagen des konkreten Lagers und Gehäuses zu prüfen. Die Dichtung darf nicht mit einer Fettpresse durchstoßen werden.
6. Warum erwärmt sich ein Lager nach dem Nachschmieren?
Frisches Fett wird verteilt und kann die Widerstände vorübergehend erhöhen. Stabilisiert sich die Temperatur nicht oder steigt sie schnell, kommen Überfüllung, verstopfter Abfluss, zu viskoses Produkt, fehlende Lagerluft oder ein mechanischer Schaden infrage.
7. Bedeuten C3 und C4 Hochtemperaturfett?
Nein. C3 und C4 kennzeichnen erhöhte Lagerluft. Sie können Übermaß und Wärmeausdehnung ausgleichen, bestimmen aber weder Fettart noch Abdichtung oder Werkstoffbeständigkeit.
8. Darf einem BRL ENC270-Lager beliebiges Fett bis 270°C hinzugefügt werden?
Nein. ENC270C und ENC270CL verwenden unterschiedliche Schmierlösungen. Vor dem Nachschmieren sind vollständige Bezeichnung, Produktverträglichkeit und BRL-Empfehlungen für die konkrete Größe zu bestätigen.
9. Wann ist Ölschmierung günstiger?
Öl wird unter anderem bei sehr hohen Drehzahlen, zur Wärmeabfuhr, zur Verunreinigungsfiltration oder zur gemeinsamen Schmierung mehrerer Bauteile erwogen. Das System muss geeigneten Füllstand oder Durchfluss und Reinheit gewährleisten.
10. Schützt mehr Fett immer besser vor Staub?
Nein. Ein Überschuss kann das Lager überhitzen und die Dichtung herausdrücken. Staubschutz sollte auf korrekter Abdichtung, sauberer Wartung und kontrollierter Erneuerung der Fettbarriere beruhen.
Verwandte Kategorien
Lager und Schmierlösung mit NERON auswählen
Bereiten Sie vor dem Kauf Lagerbezeichnung, Dauer- und Höchsttemperatur, Drehzahl, Belastung und eine Beschreibung von Feuchtigkeit und Verunreinigungen vor. Entdecken Sie das Angebot an Lagern im NERON-Shop, vergleichen Sie Kugellager und wählen Sie Hochtemperaturlager für heiße Lagerstellen. Bei BRL-Reihen geben Sie vollständige ENC-Bezeichnung und Betriebsbedingungen an, um eine Ausführung mit geeigneter Lagerluft und Werksschmierung auszuwählen.
Zusammenfassung
Eine korrekte Lagerschmierung erfordert die Auswahl von Produkt, Menge und Intervall als ein System. Ein Standardlager arbeitet gut, wenn Fett, Dichtungen, Temperatur, Drehzahl und Belastung innerhalb der Kataloggrenzen bleiben. C3 oder C4 gleicht eine Verringerung des Betriebsspiels aus, ersetzt aber kein Hochtemperaturfett. Bei Bedingungen jenseits der Möglichkeiten einer Standardkonstruktion kann ein vollständiges Lager BRL ENC150, ENC200, ENC250, ENC270C, ENC270CL oder ENC330 erforderlich sein. Die sicherste Wartung beruht auf Sauberkeit, abgemessener Menge, bestätigter Verträglichkeit und Trendbeobachtung statt beliebiger weiterer Fettzugabe.
Ähnliche Artikel
Łożysko oporowe 51105 czy 51205? Co zmierzyć przed wymianą
Okładka pokazuje rozłożone części poglądowo. Wymiary odczytaj z karty danego wykonania. Łożysko 51105 ma wymiary 25 × 42 × 11 mm, a 51205 ma 25 × 47 × 15 mm. Oba mają ...
Artikel lesen · 3 min
UC205 a 6205 — dlaczego wymiary 25 i 52 mm nie wystarczą?
UC205 i 6205 nie są bezpośrednimi zamiennikami tylko dlatego, że mają otwór 25 mm i średnicę zewnętrzną 52 mm. Przy zakupie sprawdź również kształt powierzchni zewnętr...
Artikel lesen · 3 min
Ursachen für vorzeitigen Lagerverschleiß
Ursachen für vorzeitigen Lagerverschleiß – Montagefehler, Schmierung und Verunreinigungen Die häufigsten Ursachen für vorzeitigen Lagerverschleiß sind unzureichende Sc...
Artikel lesen · 12 min