Woran erkennt man einen Lagerschaden? Ein Lagerschaden beginnt selten mit einem plötzlichen Maschinenstillstand. Meist treten zuvor Warnzeichen auf: eine neue Geräusch...
Woran erkennt man einen Lagerschaden?
Ein Lagerschaden beginnt selten mit einem plötzlichen Maschinenstillstand. Meist treten zuvor Warnzeichen auf: eine neue Geräuschart, allmählich zunehmende Schwingungen, höhere Gehäusetemperatur, größeres Wellenspiel, veränderte Leistungsaufnahme oder verunreinigter Schmierstoff. Eine frühzeitige Erkennung ermöglicht die Planung eines Stillstands, begrenzt Schäden an Welle und Sitz und hilft, Folgeschäden an Getriebe, Dichtung oder Kupplung zu vermeiden.
Ein einzelnes Symptom reicht jedoch nicht für eine sichere Diagnose. Ein heißes Gehäuse kann durch zu viel Fett, zu geringe Lagerluft, Dichtungsreibung oder Überlastung entstehen. Geräusche können von Laufbahn, Käfig, Verunreinigungen, loser Befestigung oder einem anderen Antriebselement stammen. Daher sollte der Lagerzustand anhand von Trends und mehreren unabhängigen Informationen beurteilt werden. Nach der Demontage sind die zur Ermittlung der Grundursache benötigten Spuren zu erhalten.
Das Wichtigste im Überblick
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptom Mögliche Bedeutung Was zuerst zu prüfen ist Empfohlene Reaktion |
Symptome eines beschädigten Lagers im Betrieb
Lagergeräusche
Ein intaktes Lager läuft nicht immer geräuschlos. Wichtiger als die Lautstärke allein ist die Veränderung gegenüber dem normalen Maschinenzustand. Ein raues Rauschen kann auf Verunreinigungen oder einen ungeeigneten Schmierfilm hinweisen. Regelmäßiges, mit der Drehung synchronisiertes Klopfen kann mit einer örtlichen Eindrückung oder Laufbahnausbrüchen zusammenhängen. Metallisches Quietschen kann durch Gleiten, Schmierstoffmangel, übermäßige Vorspannung oder Reibung zusammenwirkender Teile entstehen.
Geräusche von Käfig, Dichtung und loser Befestigung können einem Laufbahnschaden ähneln. Schall breitet sich auch über Welle und Gehäuse aus, weshalb die lauteste Stelle nicht immer die Quelle ist. Das Abhören des Gehäuses mit mechanischem Stethoskop oder Ultraschallsonde sollte an einer wiederholbaren Stelle bei gleicher Drehzahl und Belastung erfolgen. Ein plötzliches starkes Geräusch zusammen mit Temperatur oder Schwingungen erfordert eine schnelle Reaktion.
Temperaturanstieg
Nach dem Anlauf steigt die Lagertemperatur gewöhnlich und stabilisiert sich anschließend. Alarmierend ist ein veränderter Verlauf: ein schnellerer Anstieg als bisher, fehlende Stabilisierung oder ein neues höheres Niveau unter denselben Bedingungen. Eine Entscheidung sollte nicht auf einer einzigen allgemeinen Temperatur beruhen. Das zulässige Niveau hängt von Lagerbauart, Fett, Belastung, Drehzahl, Dichtungswerkstoff und Messstelle ab.
Überhitzung kann durch zu viel Fett entstehen, das im Freiraum intensiv gewalkt wird, oder durch Fettmangel und Schmierfilmabriss. Weitere Ursachen sind zu enge Passung, zu geringes Betriebsspiel, übermäßige Vorspannung, Fluchtungsfehler, Überlastung und Dichtungsreibung. Die Temperatur sollte gemeinsam mit Schwingungen, Motorstrom und Schmierhistorie analysiert werden.
Erhöhtes Wellenspiel und erhöhter Rundlauffehler
Zunehmendes radiales oder axiales Spiel kann durch Verschleiß von Laufbahnen und Wälzkörpern, lose Befestigung, Ringwandern auf dem Zapfen oder Schädigung des Sitzes entstehen. An der Maschine können sich verringerte Genauigkeit, Kupplungsschwingungen, Dichtungsleckage, ungleichmäßiger Rotorspalt oder veränderte Produktqualität zeigen.
Spiel darf nicht durch beliebiges Nachziehen einer Mutter ohne Prüfung der Konstruktion beseitigt werden. Bei einstellbaren Lagern verändert dies die Vorspannung und kann zur Überhitzung führen. Es muss geklärt werden, ob die Bewegung im Lager, an der Passung, in der Gehäusebefestigung oder in einer anderen Verbindung auftritt.
Symptome vor dem Ausfall
Im fortgeschrittenen Stadium können plötzliche Schwingungs- und Temperatursprünge, unregelmäßige Schläge, starke metallische Geräusche, Geruch nach überhitztem Fett, Rauch, Austritt dunklen Schmierstoffs, deutliche Metallspäne und erhöhtes Antriebsmoment auftreten. Die Maschine kann Drehzahl verlieren, mehr Strom aufnehmen oder zeitweise klemmen.
Solche Signale dürfen keine Grundlage dafür sein, bis zum Schichtende weiterzuarbeiten. Ein zerfallender Käfig oder ein blockiertes Lager kann Welle, Gehäuse und benachbarte Teile zerstören. Ein sich drehender Ring kann die Passfläche schnell abtragen. Bei der Stillsetzungsentscheidung sind Personensicherheit, Drehzahl, Systemenergie und Folgen einer Blockierung zu berücksichtigen.
Was ist nach der Demontage erkennbar?
Laufbahnschäden
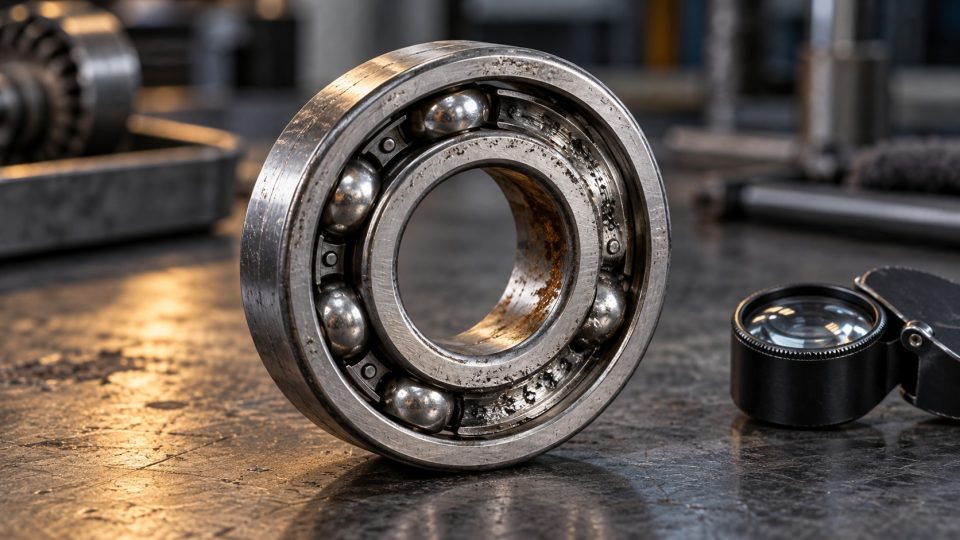
Abblätterung, auch Ausbrechen oder Spalling genannt, erzeugt Materialausbrüche auf Laufbahn oder Wälzkörpern. Sie kann eine natürliche Ermüdungsfolge nach Erreichen der Lebensdauer sein. Vorzeitige Abblätterung deutet jedoch häufig auf Überlastung, Verunreinigungen, ungeeignete Passung, zu geringe Lagerluft, Ausrichtfehler oder unzureichende Schmierung hin. Eindrückungen im Wälzkörperabstand können durch Montageschläge oder Schwingungen im Stillstand entstehen.
Riefen und Furchen deuten auf durchgezogene Verunreinigungen, Gleiten oder fehlerhafte Montage hin. Eine matte, polierte oder verschmierte Oberfläche kann einen zu dünnen Schmierfilm und Kontakt der Rauheitsspitzen anzeigen. Regelmäßige quer verlaufende waschbrettartige Streifen können durch elektrischen Stromfluss entstehen. Besonders wertvoll ist das Lastbild auf der Laufbahn. Es zeigt, ob die Belastung den Annahmen entsprach und die Ringe richtig ausgerichtet waren.
Korrosion und Fretting
Feuchtigkeitskorrosion tritt auf, wenn Wasser oder ein aggressives Medium die Stahloberflächen erreicht. Sichtbar sind Flecken, Grübchen und Rost. Oxidpartikel beschleunigen den weiteren Verschleiß. Ursachen können Kondensation im Stillstand, Hochdruckreinigung, unzureichende Abdichtung, verunreinigtes Fett oder falsche Lagerung sein.
Fretting entsteht auf Passflächen durch sehr kleine Relativbewegungen. Häufig bleiben rostrote oder schwarze Ablagerungen zurück. Falsche Brinell-Eindrücke entstehen dagegen auf den Laufbahnen eines stillstehenden, Schwingungen ausgesetzten Lagers. Die Vertiefungen entsprechen dem Abstand der Kugeln oder Rollen. Das Problem tritt bei Reservemaschinen, beim Transport und an Geräten neben laufenden Schwingungsquellen auf.
Verfärbungen und Fettzustand
Braune, blaue oder schwarze Verfärbungen können auf erhöhte Temperatur hindeuten. Ihre Beurteilung muss jedoch mit Fett- und Oberflächenzustand verbunden werden. Dunkles, hartes oder verbranntes Fett weist auf Oxidation und Überhitzung hin. Wässrige Konsistenz, milchige Farbe, Sandkörner und Metallspäne zeigen Verunreinigung an.
Vor dem Reinigen des Lagers sollten Fettproben aus verschiedenen Bereichen entnommen und Farbe, Geruch und Lage dokumentiert werden. Sofortiges Reinigen entfernt Spuren, die den Verunreinigungsweg, die Temperatur oder die Verschleißzone anzeigen könnten.
Schwingungsdiagnose von Lagern
Die Schwingungsdiagnose kann Defekte erkennen, bevor sie deutlich hörbar werden. Ein Sensor misst Schwingbeschleunigung, -geschwindigkeit oder -weg an einer festgelegten Gehäusestelle. Den größten Nutzen bietet die Trendbeobachtung bei ähnlicher Drehzahl, Belastung und Temperatur. Eine einzelne Messung ohne Referenzwert kann ein ernstes Problem bestätigen, erschwert aber die Beurteilung seiner Entwicklungsgeschwindigkeit.
Schäden an Außenring, Innenring, Wälzkörpern und Käfig erzeugen charakteristische Frequenzen, die von Lagergeometrie und Drehzahl abhängen. Frühe Mikrostöße sind hochfrequent und in der Hüllkurvenanalyse gut erkennbar. Mit zunehmendem Defekt steigt die Schwingungsenergie, Harmonische und Seitenbänder treten auf, und im Spätstadium kann das Spektrum breitbandig werden.
Methode Was erkannt wird Vorteil Einschränkung |
Methode Was erkannt wird Vorteil Einschränkung |
Methode Was erkannt wird Vorteil Einschränkung |
Methode Was erkannt wird Vorteil Einschränkung |
Methode Was erkannt wird Vorteil Einschränkung |
Methode Was erkannt wird Vorteil Einschränkung |
Das Ergebnis sollte gemeinsam mit Konstruktion, Zähnezahl, variabler Drehzahl und anderen Schwingungsquellen interpretiert werden. Ein loses Gehäuse, Fluchtungsfehler, Pumpenkavitation oder eine beschädigte Kupplung können das Lagersignal verdecken oder verstärken. Bei Maschinen mit variabler Drehzahl ist eine drehzahlbezogene Analyse hilfreich, bei kritischen Anlagen eine kontinuierliche Überwachung mit referenzzustandsbasierten Grenzwerten.
Fehlerhafte Schmierung als Ausfallursache
Schmierstoff trennt die Wälzflächen, führt Wärme ab und schützt vor Korrosion. Unzureichende Viskosität, zu wenig Fett, ein verlängertes Nachschmierintervall oder eine Fettzufuhr außerhalb der Arbeitszone verursachen einen Schmierfilmabriss. Auf den Laufbahnen können Mattierung, Micropitting, Anschmierungen und Überhitzung auftreten.
Auch zu viel Fett schadet. Die Wälzkörper walken es intensiv, Widerstandsmoment und Temperatur steigen und Fett kann in die Dichtung gedrückt werden. Das Mischen unverträglicher Produkte kann Konsistenz und Ölabscheidevermögen verändern. Bei einem Fettwechsel müssen deshalb die Verträglichkeit von Grundöl und Verdicker und nicht nur die NLGI-Klasse geprüft werden.
Das Nachschmierintervall hängt von Drehzahl, Temperatur, Lagergröße und -bauart, Wellenlage, Schwingungen und Verunreinigungen ab. Die Menge muss durch einen freien Kanal zugeführt werden, wobei altes Fett abfließen können muss. Steigt die Temperatur nach dem Nachschmieren stark, darf nicht automatisch eine weitere Menge zugeführt werden.
Montagefehler, die die Lebensdauer verkürzen
- Kraftübertragung über Wälzkörper. Das Eintreiben des Innenrings über den Außenring oder umgekehrt verursacht Eindrückungen in den Laufbahnen.
- Schlagen mit einem Stahlhammer. Zu den Risiken gehören Absplitterungen, Risse, Käfigverformung und örtliche Schäden.
- Schiefer Einbau. Schiefstellung beim Einpressen verkratzt Oberflächen, beschädigt Schultern und verursacht Fluchtungsfehler.
- Ungeeignete Passung. Eine zu lose Passung begünstigt Wandern und Fretting. Eine zu enge Passung verringert die Lagerluft und kann einen Ring aufweiten und zum Reißen bringen.
- Verschmutzter Arbeitsplatz. Harte Partikel hinterlassen Eindrückungen, die später Abblätterung auslösen.
- Überhitzung bei der Montage. Eine offene Flamme und unkontrollierte Temperatur können Stahl, Fett und Dichtungen beschädigen.
- Fehlerhafte Einstellung einstellbarer Lager. Zu großes Spiel verschlechtert die Führung, zu hohe Vorspannung erhöht die Temperatur.
- Fehlende Prüfung von Welle und Sitz. Ein neues Lager auf einer verschlissenen Oberfläche erleidet schnell denselben Ausfall.
Häufigste Ursachen von Lagerschäden
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Ursache Typische Spuren Symptome im Betrieb Vorbeugende Maßnahme |
Häufig wirken mehrere Ursachen gleichzeitig. Eine undichte Stelle lässt Wasser eindringen, das das Fett schädigt. Verschlechterte Schmierung erhöht die Temperatur und höhere Temperatur beschleunigt die Alterung von Fett und Dichtung. Eine wirksame Instandsetzung muss die gesamte Kette unterbrechen und darf sich nicht auf den Lagerwechsel beschränken.
Wie lässt sich die Ausfallursache sicher bestimmen?
- Bedingungen vor dem Stillsetzen erfassen: Drehzahl, Belastung, Temperatur, Geräusche, Schwingungen, Zeit seit der Schmierung und letzte Arbeiten.
- Lage von Gehäuse und Ringen sowie Drehrichtung kennzeichnen, um Spuren später der Belastung zuordnen zu können.
- Vor dem Reinigen eine Fett- oder Ölprobe entnehmen und in einem sauberen Behälter aufbewahren.
- Anziehdrehmomente, Passungen, Zapfen, Sitz, Dichtungen und Durchgängigkeit der Schmierkanäle prüfen.
- Ohne neue Eindrückungen oder Riefen demontieren, die mit dem ursprünglichen Schaden verwechselt werden könnten.
- Alle Oberflächen vor dem Reinigen fotografieren und Teile in der Demontagereihenfolge ablegen.
- Lastbild, Schadensart und Messdaten mit den Maschinenbedingungen vergleichen.
- Bei einer kritischen Anwendung das Lager fachgerecht analysieren lassen und die übrigen Teile der Lagerstelle aufbewahren.
Ein Produktaustausch ohne Analyse führt häufig nach ähnlicher Zeit zu einem erneuten Ausfall. War beispielsweise ein zu enger Zapfensitz die Ursache, verliert auch das nächste Lager sein Betriebsspiel. Bei Wellenstrom bilden sich auf der neuen Laufbahn erneut Mikrogrübchen. Eine Ausfalldokumentation ist daher eine Investition in Zuverlässigkeit und keine bloße Formalität.
Wie lässt sich die Lagerlebensdauer verlängern?
- Geeignete Bauart und Tragzahl auswählen. Radiale, axiale und Stoßbelastungen, Drehzahl, Temperatur und erforderliche Lebensdauer berücksichtigen.
- Lagerluft und Passung prüfen. Die Auswahl sollte nach Montage und Erwärmung zu einem geeigneten Betriebsspiel führen.
- Für korrekte Ausrichtung sorgen. Welle, Gehäuse, Kupplung und Durchbiegung unter Last kontrollieren.
- Sauber montieren. Geeignete Hülsen, eine Presse oder ein Induktionsanwärmgerät verwenden und keine Kraft über die Wälzkörper übertragen.
- Schmierstoff auswählen. Grundölviskosität, Verdicker, Additive und Temperaturbereich müssen zur Anwendung passen.
- Menge und Zeitplan festlegen. Nachschmierung sollte auf Berechnungen, Bedingungen und Überwachung beruhen und nicht ausschließlich auf einem festen Kalender.
- Vor Wasser und Staub schützen. Dichtungen, Entlüftung, Filtration und Reinigungsverfahren kontrollieren.
- Trends überwachen. Schwingungen, Temperatur, Geräusche, Stromaufnahme und Fettzustand regelmäßig unter gleichen Bedingungen messen.
- Auf kleine Veränderungen reagieren. Eine frühzeitige Korrektur von Schmierung, Ausrichtung oder loser Befestigung ist kostengünstiger als eine Welleninstandsetzung.
- Jeden vorzeitigen Ausfall analysieren. Grundursache ermitteln und prüfen, ob die Korrekturmaßnahmen den Trend tatsächlich verändert haben.
FAQ – Lagerschäden
Wie klingt ein beschädigtes Lager?
Es kann rauschen, klopfen, quietschen oder unregelmäßige metallische Geräusche erzeugen. Die Geräuschart hängt von Defekt, Drehzahl, Belastung und Konstruktion ab. Entscheidend sind eine Veränderung gegenüber dem normalen Klang und deren Bestätigung durch eine Schwingungsmessung.
Ist ein heißes Lager immer beschädigt?
Nein. Die Temperatur steigt auch bei zu viel Fett, hoher Belastung, Dichtungsreibung oder ungeeigneter Passung. Alarmierend sind ein neuer Trend, ein schneller Anstieg, fehlende Stabilisierung oder die Überschreitung der Grenzen von Schmierstoff und Lagerstellenkomponenten.
Bedeutet größeres Spiel, dass ein Austausch nötig ist?
Zunächst müssen die Spielstelle ermittelt und der Messwert mit den Anforderungen verglichen werden. Bewegung kann aus dem Lagerinneren, einem verschlissenen Zapfen, einem losen Gehäuse oder der Befestigung stammen. Deutliches, zunehmendes Spiel zusammen mit Schwingungen erfordert meist ein schnelles Eingreifen.
Wie lässt sich ein Schaden ohne Demontage erkennen?
Verwendet werden Schwingungs- und Hüllkurvenanalyse, Ultraschall, Temperaturmessung, Abhören, Öl- oder Fettanalyse und Beobachtung der Leistungsaufnahme. Das beste Ergebnis liefern die Kombination mehrerer Methoden und die Trendanalyse.
Was bedeuten Metallspäne im Fett?
Sie können durch Verschleiß von Laufbahnen, Käfig, Ringen oder zusammenwirkenden Oberflächen entstehen. Eine Probe muss entnommen, Partikelmenge und -art geprüft sowie Lager und Dichtungen beurteilt werden. Weiteres Nachschmieren ohne Diagnose kann Spuren verdecken.
Darf mit einem lauten Lager weitergefahren oder gearbeitet werden?
Die verbleibende Zeit bis zum Ausfall lässt sich allein nach Gehör nicht sicher bestimmen. Ist das Geräusch neu, nimmt es zu oder wird es von Temperatur, Spiel oder Schwingungen begleitet, sollte das Gerät beurteilt werden. Bei Blockiergefahr ist ein Stillsetzen erforderlich.
Warum fällt ein neues Lager kurz nach der Montage aus?
Häufige Ursachen sind ungeeignete Passung, Fluchtungsfehler, Verunreinigung, Beschädigung beim Einpressen, falsche Lagerluft, ungeeignete Fettmenge oder eine nicht beseitigte Ursache des vorherigen Ausfalls. Allein der Neuzustand schützt das Produkt nicht vor einem Fehler der Lagerstelle.
Woran erkennt man Schäden durch elektrischen Strom?
Auf den Laufbahnen können Mikrokrater und regelmäßige waschbrettartige Streifen sichtbar sein. An der Maschine treten zunehmendes Heulen und Schwingungen auf. Zur Bestätigung sind eine vergrößerte Betrachtung und die Beurteilung des Stromflusses durch die Welle erforderlich.
Kann Korrosion am Lager entfernt und das Lager weiterverwendet werden?
Grübchen auf Laufbahnen verändern die Kontaktgeometrie und lösen Ermüdung aus. Reinigen stellt deshalb die ursprüngliche Oberfläche nicht wieder her. Die Entscheidung hängt von Ort und Ausmaß der Korrosion ab. Ein Betriebslager mit beschädigter Laufbahn muss jedoch meist ersetzt werden.
Wie oft sollten Lager kontrolliert werden?
Die Häufigkeit hängt von Kritikalität der Maschine, Schadensentwicklung, Bedingungen und Messmöglichkeiten ab. Kritische Maschinen werden kontinuierlich oder häufig überwacht, andere nach einem auf Risiko und bisherigen Trends beruhenden Plan.
Benötigen Sie ein neues Lager oder Hilfe bei der Auswahl?
Bestätigt die Diagnose Verschleiß, notieren Sie vor dem Kauf vollständige Bezeichnung, Maße, Dichtungsart, Lagerluftklasse und Betriebsbedingungen. Entdecken Sie das Lagerangebot von NERON. Senden Sie im Zweifelsfall Fotos der Kennzeichnungen und eine Maschinenbeschreibung an den Vertrieb. Das erleichtert die Auswahl eines geeigneten Ersatzes statt eines beliebigen Austauschs allein nach Maßen.
Zusammenfassung
Die häufigsten Anzeichen eines Lagerschadens sind veränderte Geräusche, steigende Temperatur und Schwingungen, größeres Spiel, Metallspäne im Fett und verschlechterte Wellenführung. Keines ist völlig eindeutig. Daher sollte die Diagnose Beobachtung, Messungen, Betriebsdaten und Sichtprüfung nach der Demontage verbinden.
Die meisten vorzeitigen Probleme hängen mit Schmierung, Verunreinigungen, Wasser, Passung, Fluchtungsfehlern und Montagefehlern zusammen. Frühzeitige Trendüberwachung hilft bei der Austauschplanung. Eine dauerhafte Lösung erfordert jedoch die Beseitigung der Grundursache. Richtige Auswahl, saubere Montage, kontrollierte Fettmenge und regelmäßige Diagnose erhöhen die Chance, die volle Lagerlebensdauer zu nutzen, erheblich.
Verwandte Kategorien
Ähnliche Artikel
Łożysko oporowe 51105 czy 51205? Co zmierzyć przed wymianą
Okładka pokazuje rozłożone części poglądowo. Wymiary odczytaj z karty danego wykonania. Łożysko 51105 ma wymiary 25 × 42 × 11 mm, a 51205 ma 25 × 47 × 15 mm. Oba mają ...
Artikel lesen · 3 min
UC205 a 6205 — dlaczego wymiary 25 i 52 mm nie wystarczą?
UC205 i 6205 nie są bezpośrednimi zamiennikami tylko dlatego, że mają otwór 25 mm i średnicę zewnętrzną 52 mm. Przy zakupie sprawdź również kształt powierzchni zewnętr...
Artikel lesen · 3 min
Ursachen für vorzeitigen Lagerverschleiß
Ursachen für vorzeitigen Lagerverschleiß – Montagefehler, Schmierung und Verunreinigungen Die häufigsten Ursachen für vorzeitigen Lagerverschleiß sind unzureichende Sc...
Artikel lesen · 12 min