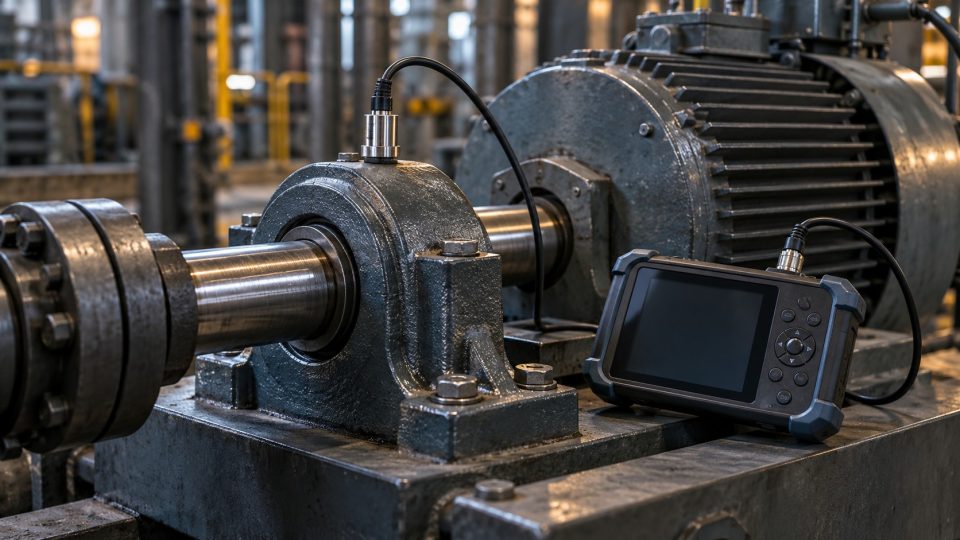
Lagerdiagnose – wie lässt sich ein Ausfall vor dem Maschinenstillstand erkennen? Ein Lagerausfall lässt sich vor dem Maschinenstillstand erkennen, wenn Trends von Schw...
Lagerdiagnose – wie lässt sich ein Ausfall vor dem Maschinenstillstand erkennen?
Ein Lagerausfall lässt sich vor dem Maschinenstillstand erkennen, wenn Trends von Schwingungen, Temperatur, Geräuschen oder Ultraschall sowie der Schmierstoffzustand regelmäßig verglichen werden. Entscheidend ist die Veränderung gegenüber dem ordnungsgemäßen Betrieb an derselben Messstelle und nicht ein einzelner Messwert. Ein frühzeitiger Anstieg der Energie bei hohen Frequenzen kann ein Schmierproblem oder erste Mikroschäden aufzeigen, bevor deutliche Geräusche, Überhitzung und großes Spiel auftreten.
Eine wirksame Lagerdiagnose erfordert konstante Messbedingungen, eine korrekte Maschinenidentifikation und die gleichzeitige Interpretation mehrerer Signale. Ein Thermometer allein kann zu viel Schmierfett nicht von Überlastung unterscheiden, und der Gesamtschwingungspegel zeigt frühe Laufbahnschäden möglicherweise nicht an. Ein praxisgerechtes Überwachungsprogramm verbindet deshalb Bedienerrundgänge mit Schwingungs-, Temperatur- und Ultraschallmessungen sowie Schmierstoffkontrollen. Alarme werden anhand von Trends, Konstruktion der Lagerstelle und Kritikalität der Maschine festgelegt.
Inhaltsverzeichnis
- Das Wichtigste im Überblick
- Warum sollten Lager überwacht werden?
- Methoden der Lagerdiagnose
- Schwingungsdiagnose Schritt für Schritt
- Temperatur, Geräusche und Ultraschall
- Was zeigt der Schmierfettzustand?
- Überwachungsplan im Betrieb
- Wie sollte auf einen Alarm reagiert werden?
- Häufige Diagnosefehler
- FAQ
- Lager auswählen und eine wirksame Überwachung vorbereiten
- Zusammenfassung
Das Wichtigste im Überblick
Signal Mögliche Bedeutung Empfohlene Prüfung |
Signal Mögliche Bedeutung Empfohlene Prüfung |
Signal Mögliche Bedeutung Empfohlene Prüfung |
Signal Mögliche Bedeutung Empfohlene Prüfung |
Signal Mögliche Bedeutung Empfohlene Prüfung |
Warum sollten Lager vor einem Ausfall überwacht werden?
Ein Lager geht selten ohne vorherige Signale vom einwandfreien Zustand zum plötzlichen Fressen über. Schäden an der Wälzfläche entwickeln sich stufenweise. Zunächst erzeugen mikroskopische Unebenheiten und Risse kurze hochfrequente Impulse. Später wächst der Defekt, die Schwingungsenergie steigt, charakteristische Frequenzen der Laufbahnen oder Wälzkörper treten auf, gefolgt von Geräuschen, Temperatur und Spiel. Die Zeit zwischen dem ersten erkennbaren Signal und dem Funktionsverlust hängt von Belastung, Drehzahl, Schmierung, Verunreinigungen und Maschinenkonstruktion ab.
Durch Überwachung lässt sich diese Zeit zur Planung von Teilen, Personal und Stillstand nutzen. Bei einem kritischen Getriebe besteht der Nutzen nicht nur in der Einsparung des Lagerpreises, sondern auch in der Begrenzung von Folgeschäden an Welle, Gehäuse, Dichtungen und Zahnrädern. Bei einem weniger kritischen Ventilator kann ein regelmäßiger Rundgang ausreichen, während bei einer Maschine ohne Produktionsreserve Online-Sensoren sinnvoll sein können. Bei der Auswahl neuer Lager sollten zugleich Messstellen und Abnahmekriterien nach der Montage festgelegt werden.
Die beste Diagnosegrundlage ist eine Messung nach korrekter Montage und Stabilisierung der Temperatur. Eine solche Referenzaufzeichnung zeigt den natürlichen Schwingungspegel der jeweiligen Maschine. Allgemeine Grenzwerte sind hilfreich, ersetzen aber keinen Trend. Zwei identische Pumpen können sich hinsichtlich Fundamentsteifigkeit, Kupplung und hydraulischen Bedingungen unterscheiden. Daher erfordern Vergleiche zwischen Maschinen Vorsicht.
Methoden der Lagerdiagnose – ausführlicher Vergleich
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Methode Besonders gut erkennbar Stärken Einschränkungen Typische Anwendung |
Schwingungsdiagnose von Lagern Schritt für Schritt
Die Messung sollte möglichst nahe am Lagergehäuse an einer wiederholbaren Stelle und in einer wiederholbaren Richtung erfolgen. Meist werden horizontale, vertikale und axiale Richtung erfasst, da jede andere Erscheinungen aufzeigen kann. Der Sensor sollte stabilen Kontakt mit der Oberfläche haben. Eine handgehaltene Sonde liefert schnelle Informationen. Für vergleichbare Trends eignen sich jedoch ein fester Messpunkt, eine Messunterlage oder eine Magnetbefestigung auf sauberer Oberfläche besser.
Vor der Interpretation sind Drehzahl, Belastung, Prozesszustand und Temperatur zu erfassen. Änderungen der Pumpenleistung, der Materialmenge auf einem Förderer oder der Drosselklappenstellung können Schwingungen auch ohne Lagerschaden verändern. Bei Maschinen mit variabler Drehzahl ist die Ordnungsanalyse hilfreich. Sie bezieht Spektralanteile auf die Drehzahl, statt ausschließlich Frequenzen in Hertz zu vergleichen.
Der Effektivwert der Schwinggeschwindigkeit beschreibt den Gesamtzustand vieler Maschinen gut. Frühe Lagerdefekte erzeugen jedoch kurze Impulse, die in der Beschleunigung und Hüllkurvenanalyse besser sichtbar sind. Charakteristische Frequenzen hängen von Wälzkörperzahl, Kugel- oder Rollendurchmesser, Teilkreisdurchmesser und Berührungswinkel ab. Software kann BPFO, BPFI, BSF und FTF berechnen. Das Ergebnis ist jedoch nur aussagekräftig, wenn die richtige Lagerbezeichnung und die tatsächliche Drehzahl eingegeben wurden.
Der Anteil der Außenlaufbahn hat häufig eine stabile Amplitude, da der Defekt in einer festen Lastzone bleibt. Ein Innenlaufbahnschaden dreht sich relativ zum Sensor und kann Seitenbänder um die Defektfrequenz erzeugen. Ein Wälzkörperschaden kann durch die Käfigfrequenz moduliert sein. Eine Diagnose darf jedoch nicht auf einer einzelnen Spektrallinie beruhen. Spiel, Getriebemodulation, Schaufelbetrieb und elektrische Störungen können ähnliche Bilder erzeugen.
Temperatur, Geräusche und Ultraschall
Die Temperatur muss an derselben Stelle, bei ähnlicher Belastung und nach vergleichbarer Betriebsdauer gemessen werden. Der Messwert an der Gehäuseoberfläche ist nicht die Temperatur des Lagerrings, eignet sich aber zur Trendverfolgung. Der Alarm sollte Umgebungs- und Prozesstemperatur berücksichtigen. In einem Trockner kann das Gehäuse auch ohne Defekt dauerhaft heiß sein. Ein Anstieg um etwa ein Dutzend Grad unter unveränderten Bedingungen kann dagegen wichtiger sein als die Überschreitung eines willkürlichen Werts.
Ein plötzlicher Temperaturanstieg nach dem Nachschmieren deutet oft auf eine zu große Fettmenge, einen verstopften Abfluss oder ungeeignete Viskosität hin. Ein Anstieg nach dem Lagerwechsel kann durch übermäßiges Übermaß, zu geringes Betriebsspiel, Schiefstellung oder falsche Vorspannung entstehen. Unter solchen Bedingungen sollte nicht automatisch weiteres Fett zugeführt werden. Die Temperatur muss mit Schwingungen, Stromaufnahme und Montagehistorie abgeglichen werden.
Ultraschall ist besonders im frühen Stadium hilfreich. Erhöhte Reibung und wiederkehrende Impulse treten in einem Frequenzband oberhalb des üblichen Hallenlärms auf. Die Methode unterstützt auch eine zustandsabhängige Nachschmierung: Die Bedienperson führt kleine Mengen zu und beobachtet die Veränderung des Signalpegels. Sinkt das Signal, verbessert sich wahrscheinlich der Schmierfilm. Steigt es oder reagiert es nicht, können Überfüllung, ein mechanischer Defekt oder eine falsch gewählte Messstelle die Ursache sein.
Was sagt der Schmierfettzustand über den Lagerzustand aus?
Aus dem Gehäuse ausgetretenes Fett kann Informationen über Temperatur, Wasser, abrasive Partikel und Verschleiß liefern. Verhärtung kann auf Grundölverlust oder Oxidation hinweisen, starke Erweichung auf unverträgliche Produkte oder Verunreinigung mit Prozessflüssigkeit. Eine dunkle Farbe allein belegt keinen Ausfall, da sie von Zusammensetzung und Temperatur abhängt. Aussagekräftiger sind veränderte Konsistenz, metallischer Glanz, Klumpen, Wasser und Überhitzungsgeruch.
Die Probe sollte aus der aktiven Zone oder einem kontrollierten Abfluss stammen und nicht aus einer zufälligen Schicht außerhalb des Gehäuses. Werkzeuge und Behälter müssen sauber sein. In Ölsystemen lassen sich Viskosität, Säurezahl, Wasser, Partikelreinheit und Verschleißmetalle analysieren. Das Ergebnis sollte mit den Schwingungen abgeglichen werden. Ein Anstieg des Eisengehalts zusammen mit Signalen eines Laufbahndefekts bietet eine stärkere Entscheidungsgrundlage als jedes dieser Symptome allein.
Die Schmierstoffauswahl muss zu Drehzahl, Belastung und Temperatur passen. Bei üblichen Kugellagern kann zu viskoses Fett bei hohen Drehzahlen die Widerstände erhöhen. Stark belastete Rollenlagerkonstruktionen benötigen einen ausreichend tragfähigen Film. Die Diagnose ersetzt keine korrekte Auswahl, zeigt aber schnell, wenn die gewählte Schmierstrategie nicht funktioniert.
Wie wird ein praxisgerechter Überwachungsplan erstellt?
- Lagerstellenverzeichnis erstellen. Lagerbezeichnungen, Drehzahlen, Antriebsleistungen, Schmierverfahren und Lage der Messstellen erfassen.
- Kritikalität bewerten. Sicherheit, Stillstandskosten, Teilelieferzeit, Verfügbarkeit einer Reservemaschine und Folgeschadensrisiko berücksichtigen.
- Methode auswählen. Bei Hilfsgeräten können Rundgänge und regelmäßige Messungen ausreichen. Bei kritischen Maschinen eine Online-Schwingungsüberwachung erwägen.
- Referenzmessung durchführen. Schwingungen, Temperatur und Ultraschall nach korrekter Montage bei typischer Belastung erfassen.
- Häufigkeit festlegen. Bei schnell fortschreitenden Schäden, schwierigen Bedingungen und Maschinen ohne Reserve kürzere Intervalle wählen.
- Alarme definieren. Die Warnstufe von der Stufe mit schnellem Reaktionsbedarf trennen und konkrete Maßnahmen zuordnen.
- Kontext erfassen. Belastung, Drehzahl, Umgebungstemperatur, letzte Schmierung und Überholungen zum Ergebnis hinzufügen.
- Diagnose überprüfen. Vor dem Austausch das Signal mit einer weiteren Methode bestätigen, sofern das Risiko kein sofortiges Stillsetzen erfordert.
Die Häufigkeit der Rundgänge sollte nicht für alle Maschinen gleich übernommen werden. Liegen zwischen dem ersten erkennbaren Signal und dem Ausfall gewöhnlich drei Monate, ist eine vierteljährliche Messung zu selten. Das Intervall sollte während der Defektentwicklung mindestens mehrere Beobachtungen ermöglichen. Nach Überschreiten der Warnstufe wird die Messhäufigkeit erhöht, um die Veränderungsgeschwindigkeit zu beurteilen.
Wie wird auf einen Diagnosealarm reagiert?
Zunächst ist die Messqualität zu prüfen: Messstelle, Richtung, Sensorbefestigung, Drehzahl und Belastung. Anschließend wird das Ergebnis mit früheren Messwerten und anderen Maschinenstellen verglichen. Ist der Anstieg tatsächlich vorhanden, müssen wahrscheinliche Quelle und Risiko eines Weiterbetriebs bestimmt werden. Ein geringer, stabiler Anstieg kann eine Beobachtung rechtfertigen. Schnell zunehmende Schwingungen, metallische Geräusche, ein plötzlicher Temperaturanstieg oder Leckagen erfordern dagegen eine rasche Entscheidung gemäß Sicherheitsverfahren.
Reaktionsstufe Beispielsituation Instandhaltungsmaßnahme |
Reaktionsstufe Beispielsituation Instandhaltungsmaßnahme |
Reaktionsstufe Beispielsituation Instandhaltungsmaßnahme |
Reaktionsstufe Beispielsituation Instandhaltungsmaßnahme |
Nach der Demontage sollte eine Grundursachenanalyse erfolgen. Ein neues Lager im selben nicht fluchtenden Gehäuse oder mit demselben verunreinigten Fett kann schnell denselben Schaden erleiden. Zu beurteilen sind Laufbahnspuren, Passungen, Wellen- und Gehäuseoberflächen, Dichtungen, Fett, Kupplungsausrichtung und Montageverfahren. Ist ein Austausch erforderlich, ermöglicht das Angebot an Lagern bei NERON einen Vergleich der Ausführungen. Die Auswahl sollte jedoch auf der vollständigen Bezeichnung und der bestätigten Ausfallursache beruhen.
Häufige Fehler bei der Lagerdiagnose
- Diagnose anhand einer einzelnen Messung. Ohne Trends und Kontext lässt sich eine Prozessänderung leicht mit einem Defekt verwechseln.
- Andere Messstelle bei jedem Rundgang. Wenige Zentimeter Unterschied oder eine andere Richtung können das Ergebnis erheblich verändern.
- Nichtbeachtung der Drehzahl. Defektfrequenzen und Schwingungspegel hängen von der Drehzahl ab.
- Automatisches Nachschmieren nach einem Temperaturanstieg. Die Ursache kann bereits zu viel Fett oder zu geringe Lagerluft sein.
- Fehlende Kontrolle von Fundament und Kupplung. Unwucht, Spiel und Fluchtungsfehler können einen Schaden verdecken oder beschleunigen.
- Unkritische Anwendung allgemeiner Grenzwerte. Grenzwerte müssen Maschinenbauart, Befestigung, Drehzahl und Kritikalität berücksichtigen.
- Fehlende Bestätigung durch eine zweite Methode. Temperatur, Schwingungen und Fettzustand stärken gemeinsam die Zuverlässigkeit der Diagnose.
- Austausch ohne Ursachenanalyse. Die Beseitigung der Folge ohne Korrektur von Montage, Abdichtung oder Schmierung führt zu einem erneuten Auftreten.
FAQ – Lagerdiagnose
1. Welche Methode erkennt einen Lagerschaden am frühesten?
In vielen Fällen erkennen Ultraschall und Schwingungshüllkurvenanalyse ein Problem früher als Temperatur oder hörbare Geräusche. Die Wirksamkeit hängt jedoch von Drehzahl, Konstruktion und Messqualität ab.
2. Bedeutet eine hohe Temperatur immer einen Lagerschaden?
Nein. Ursachen können zu viel Fett, Prozessüberlastung, eine zu enge Passung, fehlende Lagerluft, Dichtungsreibung oder Wärme eines benachbarten Bauteils sein. Ein Abgleich mit anderen Signalen ist erforderlich.
3. Wie oft sollten Lagerschwingungen gemessen werden?
Das Intervall ergibt sich aus Kritikalität und erwarteter Entwicklungsgeschwindigkeit des Defekts. Bei einer stabilen Hilfsmaschine kann eine monatliche Messung genügen, während eine kritische Maschine eine kontinuierliche Überwachung benötigen kann. Der Zeitplan muss anhand der Trends angepasst werden.
4. Was bedeuten BPFO und BPFI?
BPFO ist die Frequenz, mit der Wälzkörper einen Defekt der Außenlaufbahn überrollen, BPFI die entsprechende Frequenz der Innenlaufbahn. Sie werden aus Lagergeometrie und Drehzahl berechnet.
5. Kann ein Telefon zur Lagerdiagnose dienen?
Es kann helfen, veränderte Geräusche zu dokumentieren. Telefonmikrofon und App ersetzen jedoch kein kalibriertes Schwingungs- oder Ultraschallmessgerät. Das Ergebnis eignet sich vor allem als Hinweis für weitere Kontrollen.
6. Sollten die Schwingungen nach dem Nachschmieren abnehmen?
War die Ursache ein Mangel an geeignetem Fett, können Ultraschallsignal und ein Teil der Schwingungen abnehmen. Fehlende Verbesserung oder ein Temperaturanstieg deuten auf eine andere Ursache, ein unverträgliches Produkt oder Überfüllung hin.
7. Wie lässt sich ein Lagerschaden von Unwucht unterscheiden?
Unwucht erzeugt meist einen starken Anteil entsprechend der Drehzahl, vor allem in radialer Richtung. Ein Lagerdefekt erzeugt Impulse und von seiner Geometrie abhängige Frequenzen. In der Praxis können beide Probleme gleichzeitig auftreten.
8. Kann ein Lager trotz niedriger Temperatur beschädigt sein?
Ja. Frühe Oberflächenschäden können Schwingungsimpulse ohne merklichen Temperaturanstieg erzeugen. Deshalb sollte die Temperaturmessung nicht die einzige Methode sein.
9. Wann muss die Maschine sofort stillgesetzt werden?
Bei einem schnellen Temperaturanstieg, metallischen Geräuschen, großem Spiel, instabiler Welle, Rauch, Dichtungsschäden oder schnell zunehmenden Schwingungen mit Folgeschadensrisiko. Die Entscheidung erfolgt gemäß Betriebsverfahren.
10. Ist eine Online-Überwachung an jeder Maschine erforderlich?
Nein. Sie ist besonders dort sinnvoll, wo sich ein Ausfall schnell entwickelt, der Zugang erschwert ist, keine Reservemaschine vorhanden ist oder hohe Stillstandskosten entstehen. Bei anderen Geräten genügt eine gut geplante regelmäßige Überwachung.
Lager auswählen und eine wirksame Überwachung vorbereiten
Bereiten Sie vor dem Kauf vollständige Bezeichnung, Maße, Drehzahl, Belastung, Temperatur, Schmierverfahren und Umgebungsbeschreibung vor. Vergleichen Sie Kugellager sowie die vollständige Kategorie Lager im NERON-Shop. Erfolgt der Austausch aufgrund eines Diagnosealarms, bewahren Sie Messergebnisse und Fotos des ausgebauten Teils auf. Das erleichtert die Auswahl der richtigen Lagerluft, Abdichtung und Schmierung und verringert das Risiko eines erneuten Ausfalls.
Zusammenfassung
Die Lagerdiagnose ist wirksam, wenn sie einen zusammenhängenden Prozess bildet: feste Messstellen, dokumentierte Betriebsbedingungen, Trendverfolgung, Alarme mit zugeordneten Maßnahmen und Ursachenanalyse nach der Demontage. Schwingungen und Ultraschall ermöglichen das Erkennen früher Veränderungen, die Temperatur zeigt die Entwicklung von Reibung und thermischen Problemen, und die Fettanalyse macht die Bedingungen innerhalb der Lagerstelle sichtbar. Keine Methode ist unfehlbar. Ihre Kombination verschafft jedoch Zeit, um einen Stillstand sicher zu planen, Teile zu bestellen und weitere Maschinenbauteile zu schützen.
Ähnliche Artikel
Łożysko oporowe 51105 czy 51205? Co zmierzyć przed wymianą
Okładka pokazuje rozłożone części poglądowo. Wymiary odczytaj z karty danego wykonania. Łożysko 51105 ma wymiary 25 × 42 × 11 mm, a 51205 ma 25 × 47 × 15 mm. Oba mają ...
Artikel lesen · 3 min
UC205 a 6205 — dlaczego wymiary 25 i 52 mm nie wystarczą?
UC205 i 6205 nie są bezpośrednimi zamiennikami tylko dlatego, że mają otwór 25 mm i średnicę zewnętrzną 52 mm. Przy zakupie sprawdź również kształt powierzchni zewnętr...
Artikel lesen · 3 min
Ursachen für vorzeitigen Lagerverschleiß
Ursachen für vorzeitigen Lagerverschleiß – Montagefehler, Schmierung und Verunreinigungen Die häufigsten Ursachen für vorzeitigen Lagerverschleiß sind unzureichende Sc...
Artikel lesen · 12 min